



Sete números decidem se uma torcedora tubular se adapta ao seu condutor: contagem de bobinas, tamanho da bobina, faixa de passo, velocidade do rotor, diâmetro do fio único, seção transversal acabada e precisão de tensão por bobina. Todo o resto de uma cotação é secundário, e um fornecedor que não consegue cotar todos os sete está adivinhando.
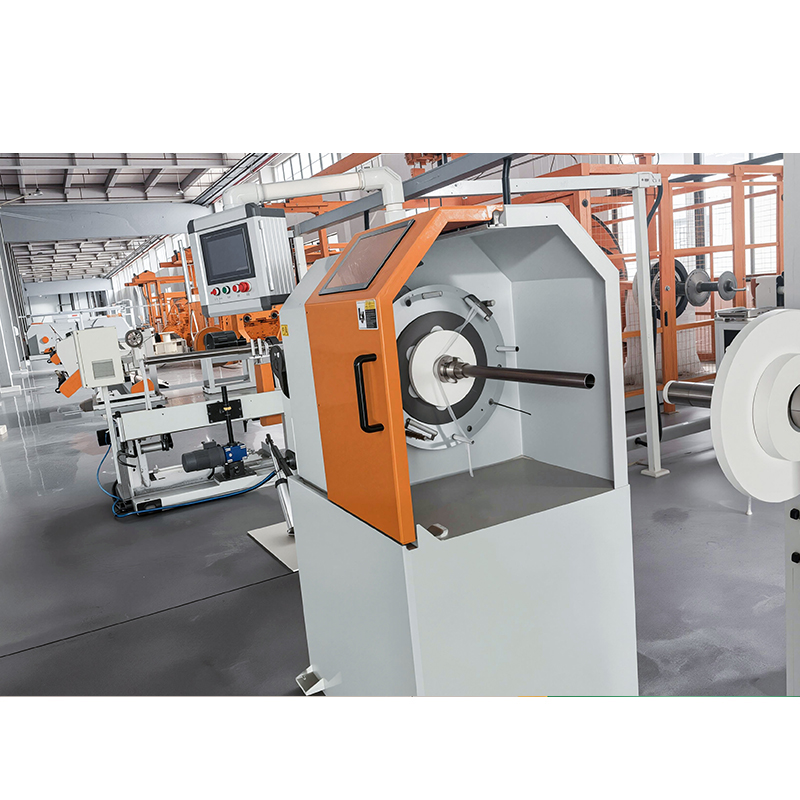
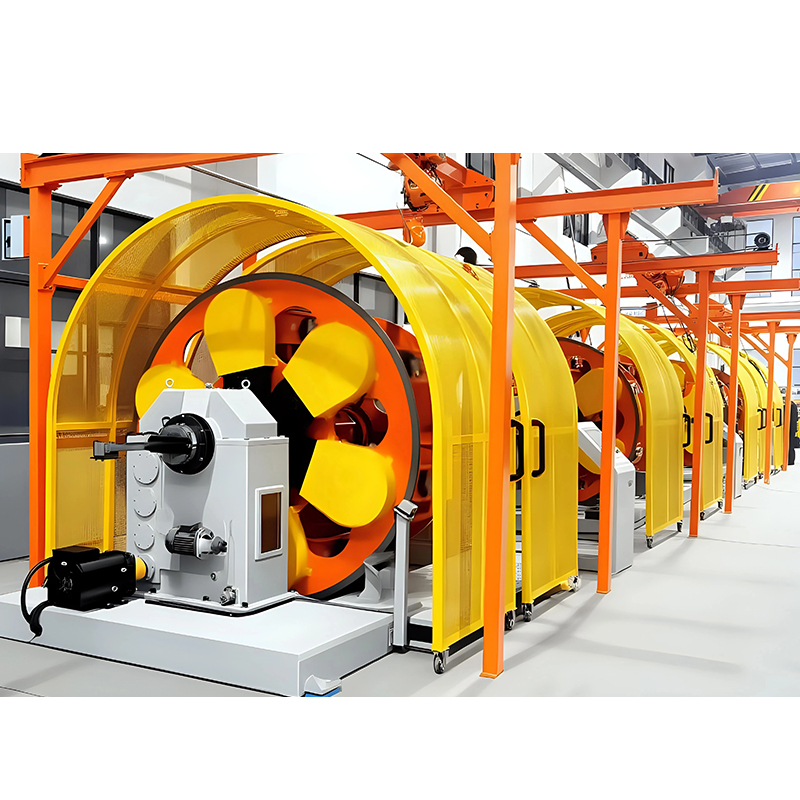
Uma máquina de torcer tubular é uma torcedeira rígida na qual as bobinas de desbobinamento ficam dentro de um tubo giratório. Cada revolução desse tubo estabelece exatamente uma torção no condutor, de modo que a velocidade de produção e o comprimento da camada são interligados por uma fórmula: a velocidade da linha é igual ao passo multiplicado pela velocidade do rotor. Não há braço de proa nem torção para trás, o que mantém o caminho do fio curto, o vento baixo e o rotor rápido. Essa combinação é a razão pela qual os torcedores tubulares transportam a maior parte da produção de cobre e alumínio nus de 7, 19 e 37 fios até aproximadamente 630 mm².
Se você ainda estiver mapeando a família mais ampla de máquinas, um guia completo para máquinas de torcer cabos é um companheiro útil para esta página. Abaixo nos detemos nas especificações tubulares e como compará-las linha por linha.
O que é uma máquina de torcer tubular e quando ela é a ferramenta certa?
Um torcedor tubular é a ferramenta certa quando a construção exige de 7 a 37 fios, torção compacta concêntrica e produção contínua, em vez dos pacotes muito grandes que uma máquina planetária fornece.
Como funciona o caminho do fio
Cada bobina de pagamento fica em um suporte dentro do tubo giratório. O fio sai da bobina através de um fuso oco, passa sobre rolos-guia de cerâmica e todos os fios convergem para uma matriz de fechamento imediatamente antes do cabrestante de recolhimento. Como as bobinas viajam com o tubo, o fio é liberado sem ser torcido sobre si mesmo, de modo que a torção é formada apenas na matriz de fechamento. É também por isso que uma máquina tubular funciona mais rápido que um torcedor planetário com o mesmo número de fios: a massa rotativa é um cilindro balanceado em vez de uma grande gaiola aberta.
Onde um torcedor tubular não é a resposta
Três casos empurram os compradores para outros lugares. Construções além de aproximadamente 37 fios ou 630 mm² geralmente necessitam da maior capacidade de bobina de um torcedor planetário. Núcleos isolados que toleram duas torções por revolução são melhor atendidos por uma máquina de dupla torção do tipo arco, que reduz pela metade a velocidade do rotor necessária para a mesma saída. Pares de dados e cabos LAN precisam de um trançador de pares de torção traseira para que os condutores individuais não sejam torcidos demais antes que o par seja fechado.
A folha de especificações: onze números para comparar
A folha de especificações é mais importante do que o folheto, porque esses onze parâmetros descrevem o que um torcedor tubular pode realmente produzir, e não o que parece no chão de fábrica.
| Parâmetro | Faixa típica | O que controla |
|---|---|---|
| Posições da bobina | 6 1 a 36 1 | Número máximo de fios no condutor acabado |
| Tamanho da bobina | PND 400 a PND 800, maior em outros tipos de torcedores | Volume do pacote de pagamento e frequência de recarga |
| Faixa de passo (comprimento de postura) | 20 mm a 300 mm | Flexibilidade do condutor e saída a uma determinada velocidade |
| Velocidade do rotor | 200 a 1200 rpm | Limite máximo na velocidade de produção em um determinado passo |
| Velocidade da linha | 30 a 250m/min | Resultado, mas apenas significativo quando citado com argumento de venda |
| Diâmetro de fio único | 0,15 mm a 3,0 mm | O que o sistema de tensão e as guias podem suportar |
| Seção transversal acabada | 0,5 mm² a cerca de 630 mm² | Tamanho do condutor, a matriz de fechamento e aceitação |
| Tensão por bobina | 5 N a 40 N, mantido dentro de cerca de ±10% | Concentricidade, quebras de fio e ovalidade do condutor |
| Bobina de recolhimento | PND 630 a PND 1250 | Comprimento da bobina entregue ao próximo processo |
| Tolerância de tom | Dentro de cerca de ±2% do valor definido | Consistência do comprimento da camada ao longo de toda a bobina |
| Potência instalada | 15 kW a 75 kW | Fornecimento do local, cabeamento e carregamento da fundação |
Contagem e tamanho da bobina: capacidade em números simples
A contagem da bobina define a contagem máxima do fio e o tamanho da bobina define quanto tempo a máquina funciona antes de parar para recarregar, portanto, nada mais na folha de dados altera a produção diária tanto quanto esses dois números.
Lendo uma contagem de bobinas
Uma máquina descrita como 12 1 tem doze posições de desenrolamento rotativas mais uma posição central estacionária para o fio central. O padrão é simples: 6 1 constrói um condutor de 7 fios, 18 1 constrói um condutor de 19 fios e 36 1 constrói um condutor de 37 fios. Compre a quantidade necessária para a maior construção em sua carteira de pedidos, porque uma máquina não pode trançar mais fios do que tem posições, e executar um trabalho de 19 fios em uma máquina de 36 1 desperdiça capacidade e energia do rotor.
Lendo o tamanho da bobina
As designações da máquina geralmente levam o diâmetro do flange da bobina, como PND 400, 500, 630 ou 800. Passar de uma bobina de 400 mm para uma de 630 mm aumenta o volume da embalagem em aproximadamente duas vezes e meia, já que o volume aumenta com o quadrado do diâmetro. Isso reduz as paradas de recarga em trechos longos, mas o tubo mais pesado precisa de mais potência instalada, uma base mais rígida e distâncias de frenagem mais longas. Onde a construção do condutor permite um pacote maior e uma geometria de torção diferente, máquinas como a torcedeira de arco duplo 1250 adotam a mesma lógica até um tambor de 1250 mm.
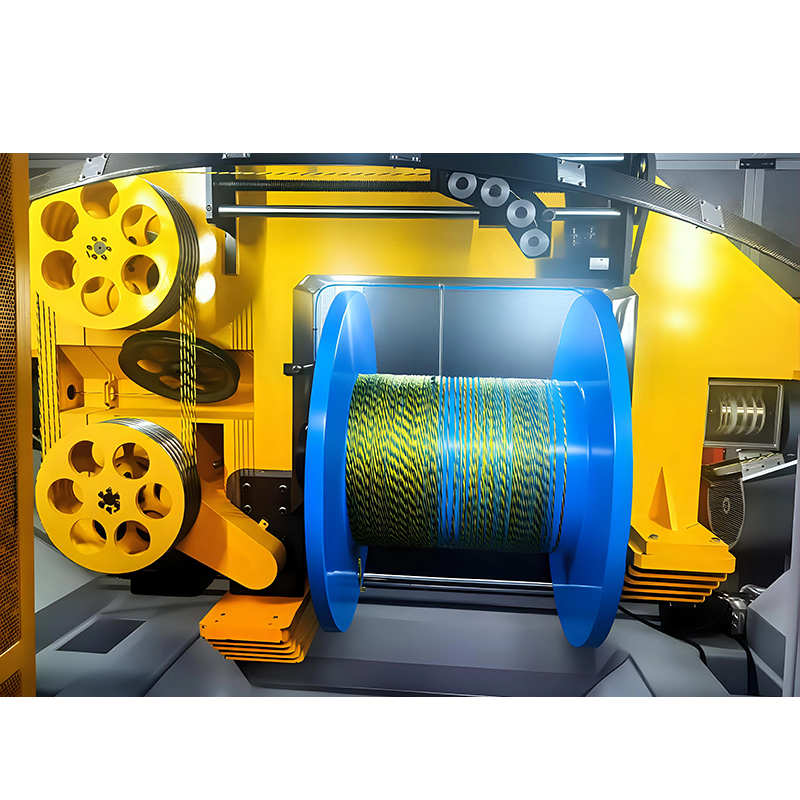 Máquina de torcer de arco duplo 1250 para produção de cabos de alta velocidade e diâmetro médio Máquina de torcer de arco duplo com capacidade de tambor de 1250 mm, projetada para torcer em tensão balanceada e alta velocidade de condutores de médio diâmetro em cabos de dados, potência e especiais. Ver Produto →
Faixa de passo, velocidade do rotor e velocidade da linha: três números que se interligam
O passo, a velocidade do rotor e a velocidade da linha não podem ser especificados independentemente, porque a velocidade da linha em metros por minuto é simplesmente o passo em metros multiplicado pela velocidade do rotor em rotações por minuto.
Um passo de 60 mm a 800 rpm resulta em 48 m/min. A mesma máquina, com passo de 300 mm e 830 rpm, atinge 249 m/min – de onde geralmente vem o número impressionante da manchete. Ao comparar cotações, converta primeiro cada afirmação de velocidade em um passo e uma velocidade do rotor; uma máquina anunciada a 250 m/min pode ser incapaz de atingir seu passo de 60 mm a mais de 48 m/min.
Escolhendo o campo
O passo normalmente é escolhido como um múltiplo do diâmetro do condutor, conhecido como relação de torção. Para condutores de cobre com torção concêntrica, as relações de torção da camada externa geralmente ficam entre 8 e 16 vezes o diâmetro do fio. Passo mais curto significa mais torções por metro, um condutor mais flexível e menor saída na mesma velocidade do rotor; passo mais longo significa um condutor mais rígido e compacto produzido mais rapidamente. Os cabos industriais flexíveis ficam na extremidade curta e os cabos de energia fixos na extremidade longa.
Verificando a precisão do tom
Peça a tolerância de tom como uma porcentagem, em vez de uma palavra como "preciso". Cerca de ±2% em uma amostra de um metro é uma meta comercial razoável e deve ser medida na bobina de captação acabada, e não em uma amostra enfiada manualmente na matriz.
Alternativas multi-torção
Se uma construção tolera mais de uma torção por revolução, a produção pode aumentar sem afetar a velocidade do rotor. Uma máquina de torcer triplo estabelece três torções por revolução, o que é adequado para condutores finos e flexíveis onde uma torção apertada é necessária, mas um rotor tubular teria que girar com uma rapidez impraticável.
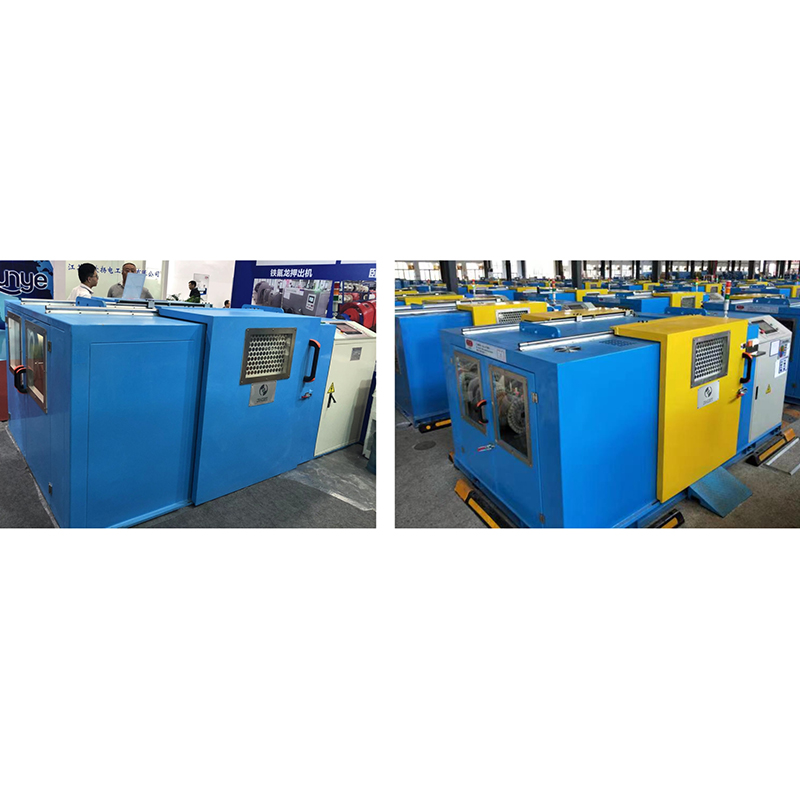 Máquina de torção tripla para cabos LAN CAT5E, CAT6 e CAT7 A máquina de torcer de passo triplo realiza três torções por revolução, usando controle de passo servo para torcer pares precisos e estáveis em cabos de dados CAT5E, CAT6 e CAT7. Ver Produto →
Gama de fios, construção de condutores e matrizes de fechamento
Um torcedor tubular é geralmente especificado em uma faixa de fio único de 0,15 mm a 3,0 mm e um condutor acabado na faixa de até cerca de 630 mm², com a matriz de fechamento e os rolos formadores decidindo quão redondo ou em formato de setor o condutor acabado ficará.
- 0,15 mm a 0,5 mm: alta velocidade do rotor, baixa tensão e guias de cerâmica são essenciais para evitar cortes e quebras.
- 0,5 mm a 1,5 mm: a faixa de uso geral para fios de construção, cabos de controle e condutores de instrumentação.
- 1,5 mm a 3,0 mm: condutores de cabos de potência e alumínio, onde a tensão e a rampa de frenagem são mais importantes que a velocidade máxima.
- Compactação: uma matriz de compactação após a matriz de fechamento normalmente reduz o diâmetro do condutor em 6% a 10%, o que economiza composto de isolamento a jusante.
- Condutores setoriais: os rolos formadores à frente do recolhimento produzem formatos setoriais para cabos de potência de grande porte e devem ser especificados na fase do pedido.
- Alumínio: mais macio que o cobre, portanto, espere configurações de tensão mais baixas, aceleração mais suave e uma matriz de fechamento mais longa para controlar a qualidade da superfície.
Especificações do sistema de controle de tensão, absorção e acionamento
O controle de tensão é onde os torcedores tubulares baratos falham: uma máquina que mantém a tensão por bobina dentro de aproximadamente ±10% produz um condutor concêntrico, e uma que não produz fios quebrados, seções fora de círculo e rejeitos na linha de isolamento.
Freios de fricção mecânica com rolos dançarinos são a opção mais simples e aceitáveis para contagens grosseiras em velocidade constante. Freios pneumáticos e freios de histerese com feedback de circuito fechado mantêm melhor a tensão durante a aceleração e desaceleração, o que é importante quando um rotor 36 1 está acelerando de zero até a velocidade de trabalho. No lado do enrolamento, verifique a faixa de tensão cônica, o passo transversal - normalmente definido um pouco mais largo que o diâmetro do condutor para que os enrolamentos não se sobreponham - a precisão do contador de comprimento e a resposta de detecção de ruptura de fio. Para o pacote de acionamento, servomotores independentes por seção do rotor com armazenamento de receitas PLC permitem que um operador recupere uma construção em vez de reajustar as engrenagens, e isso reduz a mudança de horas para minutos.
Torçadores tubulares vs de arco, planetários e de torção reversa
Escolha o tipo de torcedor de acordo com as torções por revolução e o tamanho do pacote: tubular para uma torção por revolução em alta velocidade, arco para duas torções por revolução, planetário para pacotes grandes e altas contagens de fio, e máquinas de torção reversa para pares de dados.
| Tipo de máquina | Torções por revolução | Contagem típica de fios | Tamanho típico do condutor | Melhor ajuste |
|---|---|---|---|---|
| Tubular (rígido) | 1 | 6 1 a 36 1 | Até cerca de 630 mm² | Condutores de cobre e alumínio para construção, controle e potência |
| Arco (torção dupla) | 2 | 2 a 12 | Até cerca de 120 mm² | Núcleos isolados, cabos de controle e instrumentação |
| Planetário | 1 | 12 a 60 | Acima de 630 mm² | Grandes condutores de energia, alta contagem de fios, bobinas grandes |
| Par de torção para trás | 1 por par, com compensação de torção traseira | 2 por par | Pares de até cerca de 6 mm² | Cabos de dados, LAN e construção emparelhada |
Quando um projeto ultrapassa a faixa confortável da máquina tubular, a resposta usual é um torcedor planetário, que transporta mais bobinas em uma gaiola maior e troca a velocidade do rotor pelo tamanho do pacote e contagem de fio.
 Planetário Type Stranding Machine for Complex High-Performance Cable Cabling Planetário stranding machine suits more bobbins and high core counts, using synchronous rotation and integrated shielding/taping for complex precision cables. Ver Produto →
O que verificar no teste de aceitação
Execute o teste de aceitação com o rotor vazio e com o rotor totalmente carregado, pois os erros de velocidade, tensão e vibração só aparecem quando o tubo está carregando o peso máximo da bobina.
- Precisão do passo: meça dez comprimentos de torção consecutivos na bobina acabada e confirme se eles estão dentro da tolerância acordada, normalmente ±2%.
- Consistência de tensão: verifique cada posição de pay-off com um tensiômetro em velocidade de corrida e registre a distribuição em todas as posições.
- Velocidade sob carga: cronometre um comprimento medido com o peso total da bobina, não com o peso vazio, e registre o passo real usado.
- Ruído e vibração: leituras abaixo de cerca de 80 dB(A) a um metro e rotação suave do tubo indicam bom equilíbrio e alinhamento dos rolamentos.
- Condutor de amostra: teste a resistência DC, alongamento, concentricidade e acabamento superficial e compare com a amostra pré-compra.
- Tempo de troca: recarregue um conjunto completo de bobinas com seus próprios operadores e cronometre, pois é um custo diário.
- Documentação e peças sobressalentes: obtenha diagramas elétricos, backup do PLC, lista de peças sobressalentes e confirmação da disponibilidade de mola tensora e guia cerâmica.
Riscos de aquisição e requisitos do local
A maioria dos projetos de torcedores tubulares apresentam problemas no local e na interface, e não no desempenho da máquina, portanto, estabeleça o padrão de potência, base e bobina antes de assinar.
- Potência instalada: confirme a carga total, tensão e frequência e verifique se o pacote do inversor precisa de um transformador dedicado ou de uma partida suave.
- Fundação: solicite o padrão dos parafusos, valores de carga dinâmica e requisitos de isolamento de vibração; uma máquina de 36 1 em velocidade encontrará um piso fraco.
- Espaço físico: permita o comprimento do tubo mais cerca de 1,5 m em cada extremidade para carregamento e remoção da bobina.
- Utilidades: ar comprimido limpo e seco para freios pneumáticos e temperatura ambiente estável para repetibilidade da tensão.
- Padrão de bobinas: insista na compatibilidade com sua frota de bobinas PND ou DIN existente, porque as bobinas proprietárias prendem você a um único fornecedor.
- Peças de reposição: molas tensoras, guias cerâmicas, matrizes de fechamento e correias se desgastam primeiro, portanto, combine prazos de entrega para esses itens no contrato.
- Segurança e conformidade: as proteções intertravadas, as paradas de emergência e a marcação exigida em seu mercado devem ser declaradas por escrito.
- Armadilhas da folha de dados: suspeite de uma velocidade de linha citada sem passo e de tensão citada por máquina e não por bobina.
FAQ: Especificações da máquina de torcer tubular
Um torcedor tubular é o mesmo que um torcedor rígido?
Os dois termos são frequentemente usados de forma intercambiável, mas tubular refere-se especificamente a máquinas onde as bobinas de compensação ficam dentro de um tubo rotativo. O encordoamento rígido é a família mais ampla e inclui máquinas do tipo gaiola com uma construção de rotor diferente, portanto pergunte qual geometria está sendo cotada.
Que faixa de tom devo pedir?
Para a maioria dos condutores nus de cobre e alumínio, uma faixa de trabalho de 20 mm a 300 mm cobre quase todas as construções, com a faixa utilizável para o seu produto no meio. Especifique a faixa de passo com a velocidade do rotor correspondente para que a saída citada seja verificável.
Quantas bobinas eu preciso para um condutor de 19 fios?
Uma construção concêntrica de 19 fios precisa de uma máquina de 18 1: dezoito posições rotativas de desenrolamento mais uma posição central para o fio central. Uma máquina 12 1 só pode construir um condutor de 13 fios, portanto a contagem deve corresponder à maior construção planejada.
Um torcedor tubular pode operar condutores de alumínio?
Sim, desde que o sistema de tensão esteja suficientemente baixo e a aceleração seja suave. O alumínio é mais macio e mais sujeito a marcas na superfície, portanto, espere perfis de rampa mais lentos, uma matriz de fechamento mais longa e inspeção de guia mais frequente do que com o cobre.
Qual velocidade de linha é realista?
A velocidade realista depende inteiramente do tom. Com um passo estreito de 30 mm, um rotor a 900 rpm produz 27 m/min; em um passo longo de 200 mm, o mesmo rotor atinge 180 m/min. Trate qualquer valor único de velocidade sem pitch como um número de marketing, em vez de uma especificação.
O trabalho de especificação escrita se paga. Coloque a contagem da bobina, o tamanho da bobina, a faixa de passo com a velocidade do rotor correspondente, faixa de fio, precisão de tensão e tolerância de passo em uma folha de comparação e, em seguida, teste esses números em uma amostra viva antes que o pedido de compra seja enviado. Se você quiser ver como esses números se traduzem em máquinas reais, a visão geral da linha no página principal do catálogo lista os modelos de torcimento e seus tamanhos de bobina lado a lado.