

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Máquina de torcer: princípio de funcionamento, comprimento da torção e como escolher
Página inicial / Notícias / Notícias da indústria / Máquina de torcer: princípio de funcionamento, comprimento da torção e como escolher
NOTÍCIAS


Máquina de torcer: princípio de funcionamento, comprimento da torção e como escolher
2026-10-10
Um lote de cabos robóticos flexíveis volta de um cliente porque o condutor dobra na curva apertada atrás do conector e os fios na extremidade desencapada já começaram a se separar. O isolamento passou em todos os testes elétricos. O maestro não estava lá. Em casos como este, a correção geralmente começa na fase de torção e não na extrusora.
Uma máquina de torcer de condutores é uma máquina de torcer condutores que coloca os fios individuais com uma torção interrompida e invertida periodicamente, um padrão S-Z, em vez de uma hélice contínua correndo em uma direção. Como a torção é invertida em intervalos definidos, o fio nunca acumula a mesma torção armazenada que uma torção concêntrica convencional acumula, de modo que o condutor acabado permanece flexível e previsível quando é dobrado, cortado ou crimpado.
Essa única escolha de processo altera três coisas que uma fábrica de cabos realmente mede: raio mínimo de curvatura, estabilidade da extremidade de corte e quanto o condutor luta contra a linha de extrusão a jusante. O que se segue aborda como funciona o processo, onde ele obtém seu custo, o que pertence a uma especificação de compra e os defeitos que aparecem quando uma máquina é configurada incorretamente.
O que é uma máquina Skip Stranding?
Uma máquina de torcer saltador é melhor descrita como um torcedor com controle de reversão sincronizado: o hardware mecânico é próximo ao equipamento de torço padrão, enquanto o padrão de torção em si é criado por tempo.
No lado da máquina você encontrará um desbobinador, arcos giratórios ou uma estrutura rotativa que carrega as bobinas de arame, uma placa de assentamento ou matriz de formação e um cabrestante ou rebocador de transporte. A parte distintiva é a relação de controle entre a rotação da proa e a velocidade de avanço, porque essa relação define o comprimento da torção. Gire os arcos mais rápido na mesma velocidade da linha e a postura encurta; passe a linha mais rápido na mesma velocidade do arco e a postura se alongará.
Em um skip lay, o controlador move os arcos para frente por um comprimento definido de condutor, inverte-os por um comprimento comparável e depois repete. O ponto onde a direção muda é o ponto de reversão e seu espaçamento é a configuração mais importante na máquina após o próprio comprimento de torção. Os intervalos de reversão geralmente ficam entre cerca de meio metro e três metros, mas o valor correto sempre vem da necessidade de flexibilidade do cabo acabado, e não de uma constante fixa da máquina.
Um aviso prático sobre a terminologia: os fornecedores usam “skip wireing” de forma imprecisa e alguns catálogos aplicam-no a qualquer processo de postura alternada. Antes de comparar as cotações, confirme três números por escrito: comprimento de torção em cada direção, intervalo de reversão e a velocidade do arco que a máquina atinge na velocidade da linha de trabalho. O visão geral dos tipos de máquinas de torcer cabos é um companheiro útil se você precisar primeiro de um vocabulário mais amplo.
Como o Skip Stranding se compara a outras construções de condutores
O pular trançado é uma das três maneiras comuns de construir um condutor trançado e é a resposta certa apenas para um conjunto específico de requisitos.
| Atributo | Pular encalhe (S-Z) | Encalhe concêntrico verdadeiro | Encalhe agrupado |
| Padrão leigo | Alternando S e Z em intervalos fixos | Direção única contínua, direção da camada invertida por camada | Direção única contínua, sem camadas definidas |
| Comprimento típico de postura | Mais longo, definido por direção para se adequar ao raio de curvatura | Apertado e rigorosamente controlado por camada | Curto, tratado como não crítico |
| Flexibilidade | Alto, com pouco torque de restauração | Moderado | Alto, mas a redondeza sofre |
| Comportamento final | Os fios mantêm-se unidos com o mínimo de torção | Ligeira destorção, muitas vezes precisa de encadernação ou fita adesiva | Tende a queimar |
| Redondeza | Bom | Melhor | Mais pobre |
| Potencial de velocidade da linha | Alto, limitado pela sincronização reversa | Alto, limitado pela velocidade do arco | Mais alto |
| Uso típico | Cabo flexível para robô, corrente de arrasto, soldagem, médico e automotivo | Cabo de alimentação, sobrecarga e controle | Cabos flexíveis e pequenos fios de conexão |
Onde os condutores sem fio ganham seu custo
O encalhe saltado se paga sempre que um condutor tiver que sobreviver a dobras repetidas ou tiver que ser terminado manualmente no campo, porque a torção faz o trabalho que os ligantes e as fitas fariam de outra forma.
- Braço robótico e cabo de maquinário articulado, onde o condutor é dobrado milhares de vezes em um pequeno raio.
- Cabo de corrente de arrasto (flexão contínua) em máquinas-ferramentas e sistemas de manuseio automatizados.
- Cabo de soldagem e outros cabos manuais que são arrastados e enrolados diariamente.
- Condutores de chicotes automotivos e de novas energias, incluindo conjuntos de barramentos de cobre e alumínio que são terminados e dobrados durante a montagem.
- Cabos médicos e de instrumentação em que a extremidade desencapada deve permanecer arrumada sem mangas extras.
Skip Stranding não é universal. Um condutor de dados de alta frequência precisa de uma configuração firme e estável para manter seu comprimento elétrico e impedância, e os condutores aéreos e de energia dependem do equilíbrio mecânico que as verdadeiras camadas concêntricas fornecem. Quando um cliente especifica uma impedância característica estável, uma configuração convencional é geralmente a melhor resposta.
Cinco parâmetros que decidem se Skip Stranding funciona
Cinco configurações controlam o resultado, e ajustar qualquer uma delas altera as outras.
- Coloque o comprimento em cada direção. Muito curto e o condutor endurece e resiste à flexão; muito longo e os fios se separam na matriz de formação. Comece no raio de curvatura mínimo ao qual o cabo acabado deve sobreviver e trabalhar para trás.
- Tensão de compensação por fio. A tensão desigual é a causa mais comum do enjaulamento de pássaros. Cada bobina deve ser alimentada com a mesma tensão, e a tensão deve ser medida em vez de julgada pelo tato.
- Sincronização de reversão. O ponto de reversão deve pousar no mesmo comprimento de condutor a cada ciclo. Deslizamento do cabrestante, correias desgastadas e aceleração agressiva empurram os pontos de reversão para fora da posição.
- Tensão de absorção e travessia. O enrolamento deve ser firme o suficiente para manter a torção fechada, mas leve o suficiente para não achatar o condutor. Uma travessia mal definida produz seções suaves e onduladas que só aparecem após a extrusão.
- Qualidade do fio de entrada. Tolerância de diâmetro, acabamento superficial e lubrificação de trefilação aparecem no resultado trançado. Uma postura que corre de forma limpa em um lote de arame pode ser colocada em uma gaiola no próximo.
Especificando uma máquina Skip Stranding: uma lista de verificação do comprador
A maneira mais rápida de comparar cotações é fixar primeiro o condutor e deixar a máquina seguir, porque duas máquinas com a mesma velocidade nominal do arco podem fornecer consistências de torção muito diferentes no mesmo condutor.
Combine a plataforma com o condutor
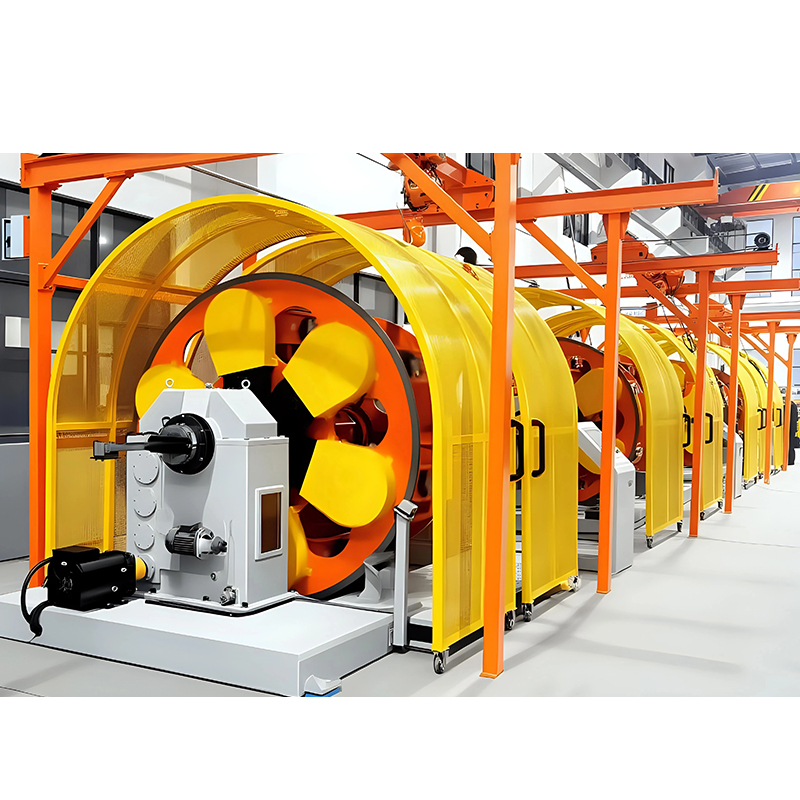
As máquinas de arco duplo atendem à produção de maior rendimento de condutores médios e grandes, onde os dois arcos se equilibram e permitem uma rotação mais rápida sem vibração. Os torcedores de par de torção traseira são adequados para construções que devem desenrolar-se de maneira limpa na extremidade cortada. Torcedores simples cantilever são normalmente escolhidos para núcleos menores, execuções mais curtas e mudanças frequentes de produto.
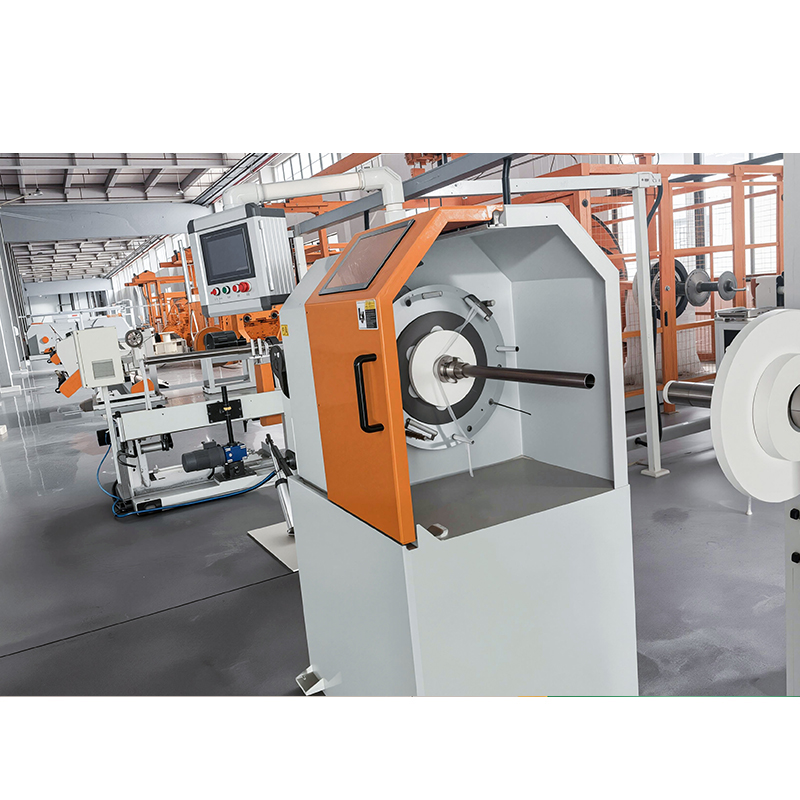
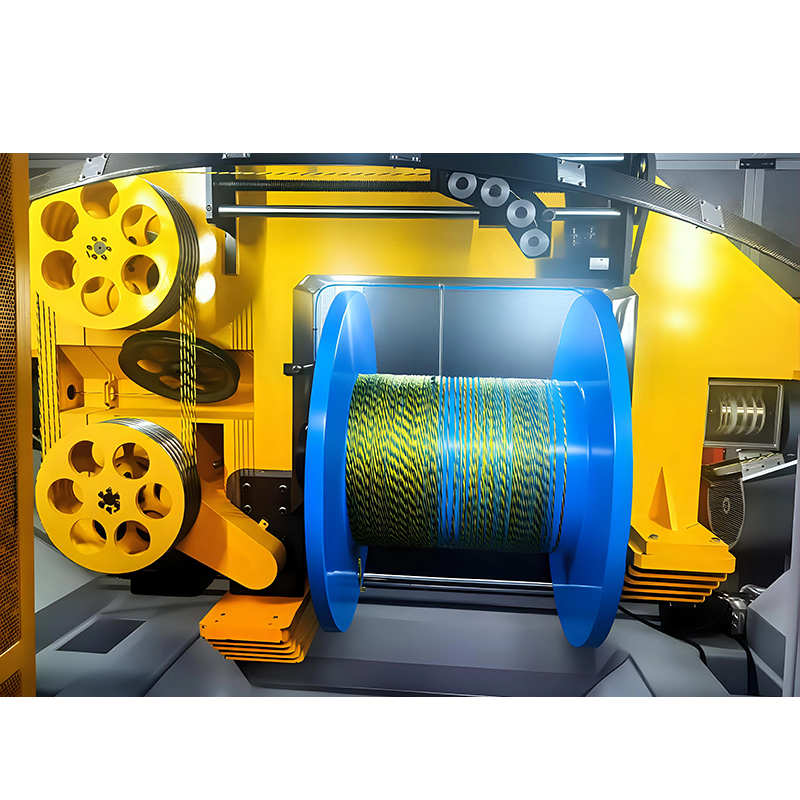 Máquina de torcer de arco duplo 1250 para produção de cabos de alto rendimento O design de arco duplo tem como alvo condutores médios e grandes; revise o equilíbrio de tensão, especificações de fornecedores e aplicações de cabos de dados a condutores de energia. Ver Produto →
Pergunte a cada fornecedor o intervalo de reversão que ele pode manter na velocidade de linha desejada, além da tolerância em torno dele. Um intervalo declarado sem um valor de tolerância não é uma especificação.
Escreva os números na RFQ
O seguinte deve constar na consulta, não sendo acordado verbalmente:
- Construção do condutor: contagem de fios, diâmetro de fio único e se é usado fio desencapado ou revestido.
- Comprimento de torção em cada direção, intervalo de reversão e desvio permitido.
- Velocidade alvo da linha e a configuração resultante nessa velocidade, confirmada pelo fornecedor por escrito.
- Tamanhos de bobina e contagem de retornos, pois limitam o tempo de funcionamento da máquina entre recargas.
- Teste de aceitação: um comprimento de amostra verificado quanto à configuração, circularidade e espaçamento de reversão antes do envio ser aceito.
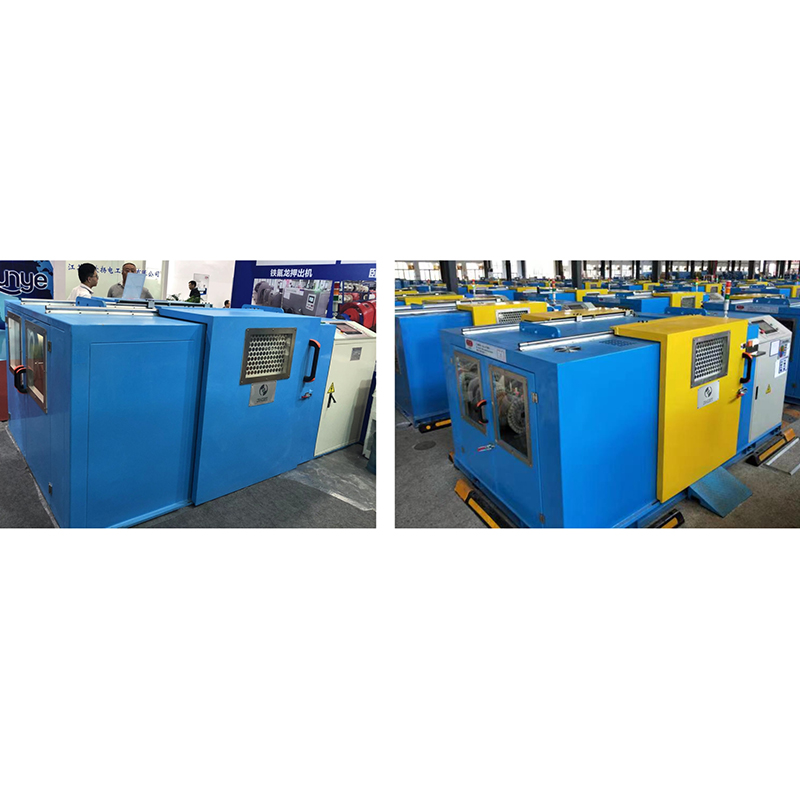
As máquinas de torção reversa merecem um olhar separado sempre que o comportamento da extremidade cortada for a reclamação do cliente, porque o caminho do fio é projetado de forma que o condutor libere sua torção progressivamente, em vez de de uma só vez.
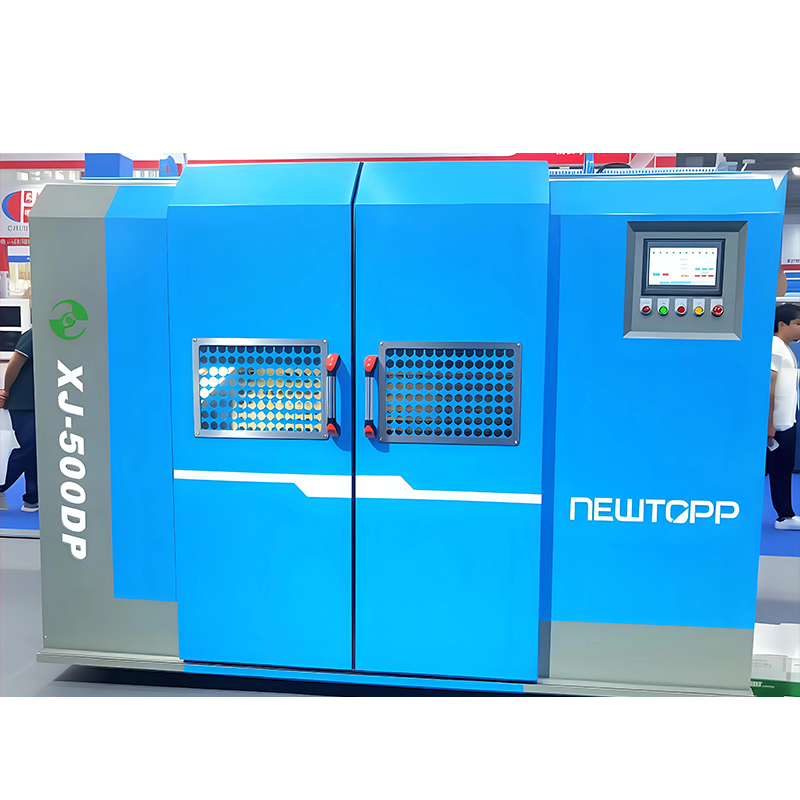 Máquina de torcer pares de torção traseira horizontal ou vertical Disponível horizontal ou vertical; a torção para trás antes da torção do par reduz os danos aos cabos Cat-5e/6/6A, HDMI 2.1 e de dados de alta velocidade. Ver Produto →
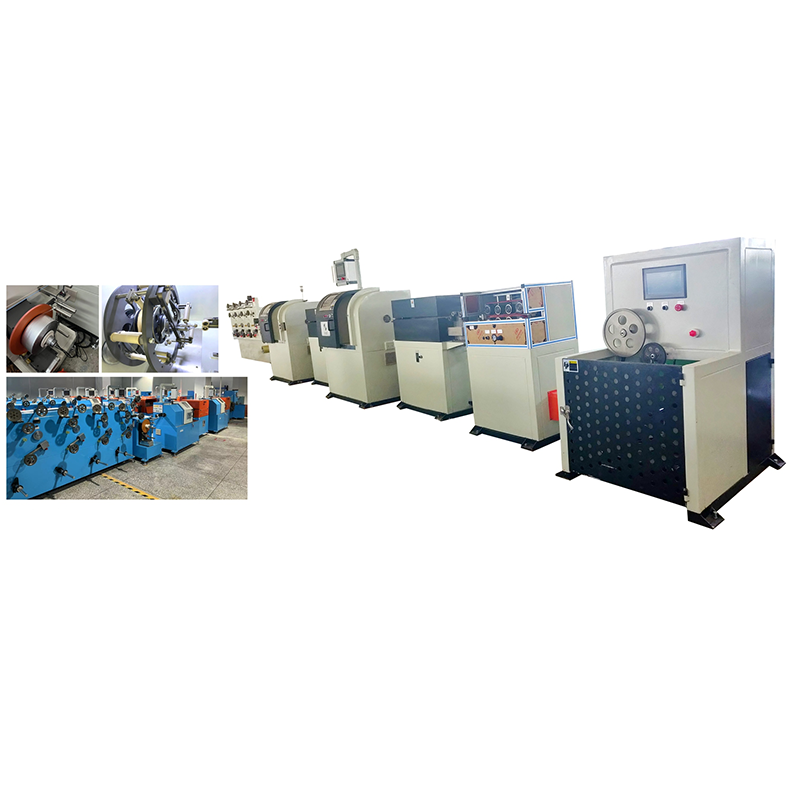
Para núcleos menores e plantas que trocam de produtos várias vezes por semana, uma plataforma de fio único geralmente oferece um retorno melhor do que uma máquina de arco duplo de alta velocidade com carga insuficiente.
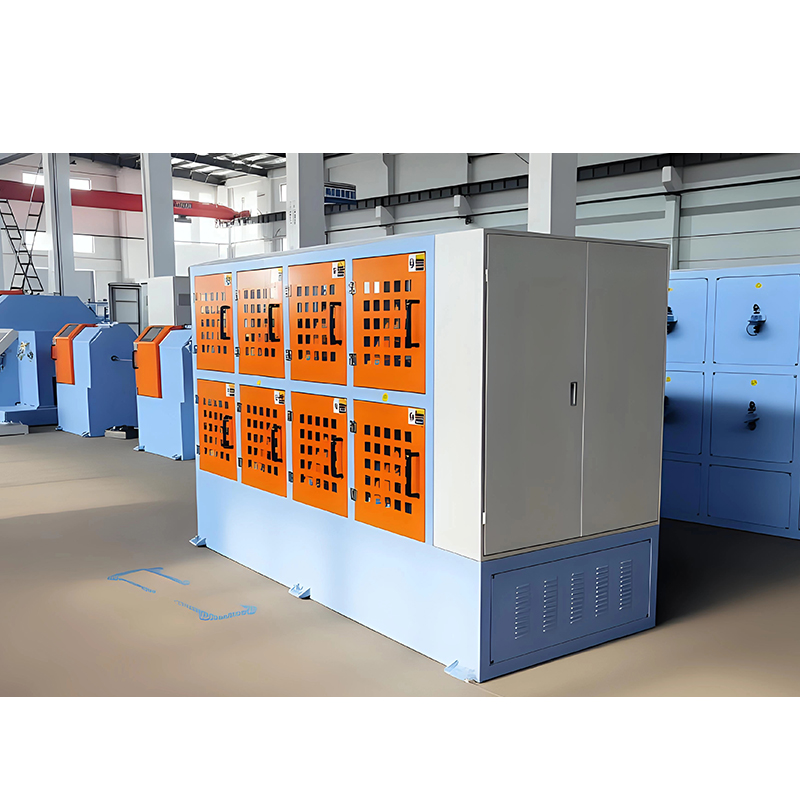 Máquina de torção simples tipo cantilever para produção de núcleo pequeno Adequado para núcleos menores e mudanças frequentes de produto; verifique a estabilidade da tensão, o controle de inclinação do PLC e a configuração de deslocamento para problemas de pulo-encordoamento. Ver Produto →
Defeitos típicos e o que realmente os causa
Quase todos os problemas de salto de torção remontam à tensão, sincronização ou ferramentas, e não ao próprio projeto do condutor.
| Defeito | Causa provável | O que mudar |
| Enjaulamento de pássaros ou alargamento de arame na matriz | Tensão de retorno irregular ou baixa, furo da matriz superdimensionado | Equalize a tensão, redimensione a matriz de formação |
| Condutor solto e ondulado | Tensão de recolhimento muito baixa, tempo de reversão variando com a velocidade da linha | Aumente a tensão de captação, verifique novamente a sincronização |
| Espaçamento de reversão irregular | Deslizamento do cabrestante, aceleração excessiva na reversão | Recalibre o drive, suavize a rampa de aceleração |
| Fios quebrados | Tensão acima do limite do fio, guias cerâmicas desgastadas | Reduza a tensão, substitua as guias e inspecione o caminho do fio |
| Condutor fora de rodada | Diâmetros de fio incompatíveis, enchimento irregular da bobina | Verifique a tolerância do fio de entrada, revise o carregamento da bobina |
| Torção após teste flexível | Coloque muito curto para o raio de curvatura necessário | Aumente a postura e amplie o intervalo de reversão |
Perguntas frequentes
Qual é a diferença entre pular encalhe e encalhe agrupado?
O torçamento saltado inverte a direção de assentamento em intervalos definidos, enquanto o torço agrupado torce continuamente em uma direção sem camadas definidas. O encalhe de salto mantém as pontas cortadas unidas e mantém o condutor redondo; condutores agrupados são mais rápidos de produzir e propensos a queimar no corte.
Qual comprimento de configuração um cabo de robô trançado deve usar?
Não existe um número universal. Trabalhe a partir do menor raio de curvatura ao qual o cabo deve sobreviver e, em seguida, defina a torção mais longa que ainda mantenha o condutor fechado na matriz de formação. Uma torção muito curta é a causa comum de condutores de robôs rígidos e torcidos.
Um torcedor de arco duplo padrão pode produzir um skip lay?
Somente se o sistema de acionamento e controle puder reverter os arcos com precisão e repetição na velocidade de produção. Muitas máquinas podem girar nos dois sentidos, mas muito poucas mantêm um intervalo de reversão dentro de uma tolerância restrita enquanto o enrolador continua puxando.
O salto trançado é adequado para condutores de alumínio?
Sim, desde que as tensões sejam definidas para alumínio em vez de cobre. O fio de alumínio é mais macio e mais sensível ao desgaste da guia, portanto, a tensão do desbobinamento e as superfícies de contato de cerâmica precisam ser revisadas antes que as configurações de torção sejam ajustadas.
Como posso verificar a consistência da reversão sem interromper a produção?
Pegue um comprimento de amostra, marque os pontos de reversão ao longo dele e meça o espaçamento. Repita a verificação nas amostras colhidas no início e no final de um turno. O desvio entre as duas amostras significa que o inversor está perdendo posição à medida que a máquina aquece.
A decisão se resume a como o cabo é usado, e não a qual padrão de instalação é mais moderno. Se o seu condutor for dobrado repetidamente, cortado e terminado manualmente ou arrastado pelo chão de fábrica, coloque o comprimento da torção e o intervalo de reversão na especificação de compra, ao lado da contagem de fios e do diâmetro do fio. Construções de máquinas de precisão Jiangsu Newtopp equipamento de torção, extrusão e gravação exatamente para esses tipos de condutores, de modo que a especificação leiga e a máquina que a produz possam ser combinadas em uma conversa em vez de três.
-
Phone
Address
5
Direitos autorais © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Todos os direitos reservados. Wire & Cable Equipment Manufacturer
Fábrica de equipamentos auxiliares de produção de cabos robóticos
